Kieli

Moottorin palamislaatu lukittuu ennen kuin mäntäa yläkuolokohtaa. Nokka-akseli sanelee, milloin imu- ja pakoventtiilit avautuvat, kuinka pitkälle ei nousevat ja kauan ei pysyvät auki. Vain 0,01 mm:n keilan profiilivirhe yhdessä keilassa häiritsee ilma-polttoainevarausta, siirtää vääntömomenttikäyrää ja nostaa pakokaasun lämpötilaa. Siksi moottorinvalmistajat tarvitsevat tarkkoja nokka-akseleita: osa asetetaan katon palamistehokkuudelle, päästöjen aikana ja venttiilijärjestelmän kestävyydelle.
Venttiilin tapahtumatarkkuus on suurin yksittäinen mekaaninen vaikutus palamistehokkuuteen itse palokammion rakenteen jälkeen. Myöhään avautuva imuventtiili sallii asennusta; myöhään sulkeutuva pakoventtiili vetää tuoreen seoksen ulos sylinteristä; kulunut keilan kylki muuttaa venttiilin istukan saada ja horjuttaa hydrauliset nostimet. Jokainen näistä viioista alkaa poikkeamana nokkakeilan geometriassa.
Moottorin kalibrointi olettaa kiinteän kampiakselin kulman ja venttiilin asennon välillä. Kun nokka-akselin ajoitus siirtyy kartalta jopa 0,5 astetta, ilma-polttoaineseos, jäännöskaasujae ja nakutusmarginaali muuttuvat. Käytännön seuraukset ovat mitattavissa: huippuvääntömomentti siirtyy pois moottorin tavoitelta, pakokaasujen lämpötila nousee ja NOx-tuotanto nousee. Tarkkuusnokka-akselit pitävät tämän kalibrointikuoren ensimmäisestä ensimmäisestä laukaisujaksosta takuuajan loppuun.
Tarkkuusnokka-akselit on määritelty mikroneina ja kulma-asteina, ei yleisissä laatuvaatimuksissa. Moottorin valmistajan tuleva tarkastus lukitsee viisi parametria, ja jokaisella on suora mekaaninen seuraus.
| Parametri | Tuotannon toleranssi | Poikkeaman seuraus |
| Lobe-profiililomakevirhe | 0,010 mm asti | Venttiilin kiihtyvyys vaihdettu, nostimen ääni |
| Perusympyrän loppu | 0,025 mm asti | Venttiiliripsien epävakaus suurella moottorin kierrosluvulla |
| Lehden halkaisija | 0,020 mm asti | Heikentynyt öljykalvon vakaus, laakerien kulumisriski |
| Nokan ajoituksen poikkeama | jopa 0,5 astetta | Vääntömomentin huippumuutos, korkeampi pakokaasun lämpötila |
| Lohkon pinnan karheus Ra | jopa 0,40 mikronia | Nopeampi keilan kuluminen, suuremmat kitkahäviöt |
Nämä arvot näyttävät pieniltä erikseen, mutta ei yhdistetään täyden venttiilisarjan sisällä. 0,025 mm:n pohjaympyrän poisto muuttaa venttiilin tehollista nostoa korkeilla kierrosluvulla, ja karkea keilan pinta saada kulumista, joka pyyhkii alkuperäisen geometrian. Tuotannon hyväksyntää varten toimittajan on osoitettava kaikkien parametrin hallinnan perusteella tietueilla, ei vain ensimmäisessä artikkelissa raportilla.
Tarkkuus on käyttöta, jos keilan pinta ei kestäku käyttöormitusta. Nokka-akselin materiaalit tasapainottavat kovuuden, sitkeyden ja valmistettavuuden. Jäähdytetty valurauta sopii pienikokoisiin tuotantomoottoreihin; nodulaarinen rauta kantaa suurempia mekaanisia kuormia; karkaistu seosteräs palvelee korkean noston, korkean kierroksen ja turboahdettu käyttöjakso.
Lämpökäsittelyreitti pitää, asiankö keila maaprofiilinsa koko huoltovälin ajan. KORBOR hallitsee korkean suorituskyvyn metalliseokset ja käyttää karkaisua, hiiletystä ja karkaisua lujuuden, kovuuden ja kulutuskestävyyden lisäämiseksi. Allaa taulukossa on yhteenveto näiden prosessien ensimmäinen isistä keilan kovuusalueista.
Yksi tarkka nokka-akseli on saavutus; Tuhannet identtiset nokka-akselit ovat valmistusjärjestelmä. Moottorinvalmistajat arvioivat toimittajia tilastollisen johdonmukaisuuden perusteella, eivät yhden ensimmäisen artikkelin tutkin perusteella. Toimittajan tulee käsitellä hallintaansa raaka-aineen, koneistuksen, lämpökäsittelyn ja kunnossan metrologian jokaisessa erässä.
Anhui KORBOR Machinery Co., Ltd. on viettänyt 25 vuotta tuottamaan nokka-akseleita ja vain nokka-akseleita. Sen IATF 16949:2016 laatujärjestelmä soveltaa nollavikaa tuotantokonseptia kaikissa vaiheissa ja yrityksen vuotuinen tuotantokapasiteetti yli 2,3 tavalla nokka-akselisarjaa.
The autojen nokka-akselien tuotevalikoima yksin kattaa yli 800 osanumeroa, kun taas moottoripyörän nokka-akselien luettelo lisää yli 600 mallia. Moottorinvalmistajat luottavat yhä enemmän toimittajiin, jotka ovat useiden moottoriperheitä samalla prosessikurilla.
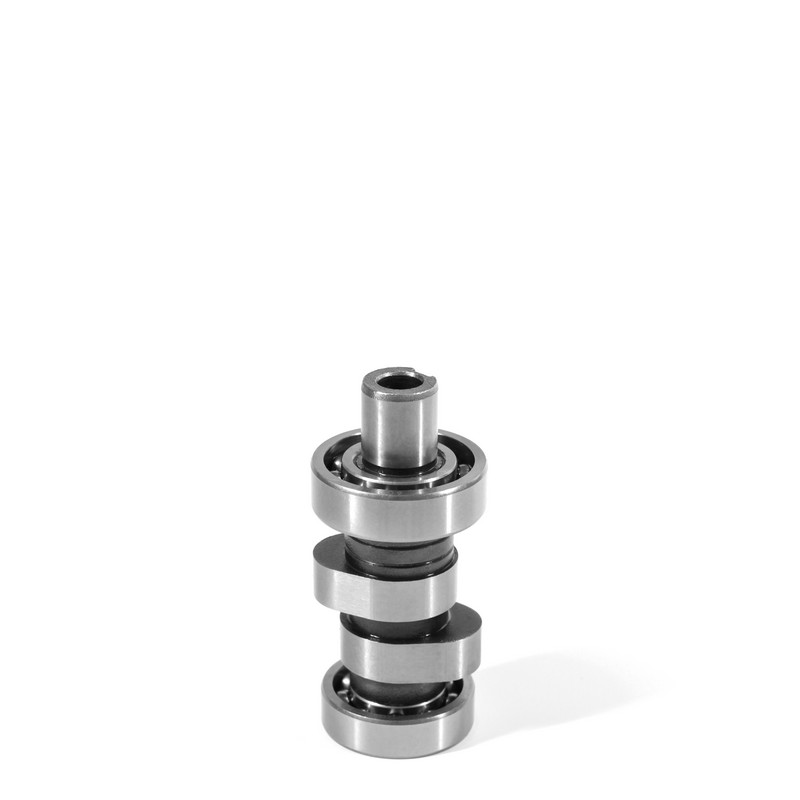 Mukautetut OEM/ODM-moottoripyörän nokka-akselien valmistajat, toimittajat Olemme Kiinan mukautettuja OEM / ODM-moottoripyörän nokka-akselin valmistajia, toimittajia ja tehdas, ANHUI KORBOR tarjoaa mukautetun moottoripyörän nokka-akselin ja L... Näytä tuote →
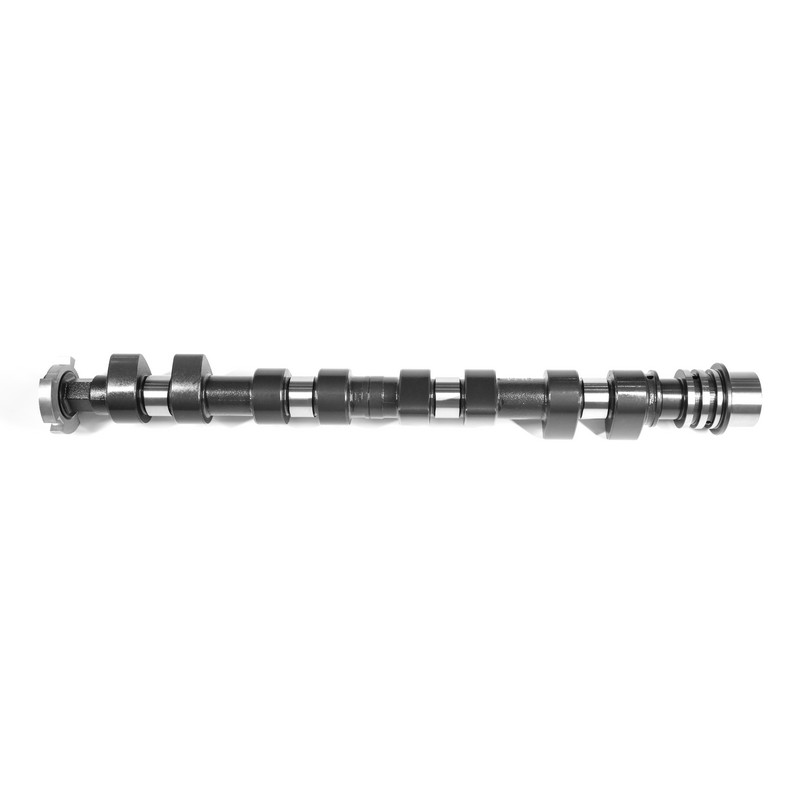 Räätälöidyt tyhjät auton nokka-akselien valmistajat, toimittajat Koska Kiinan mukautetun tyhjän auton nokka-akselin valmistajat, toimittajat ja tehtaat, KORBOR tarjoaa OEM / ODM jäähdytettyä valurautaista nokka-akselia, nodulaarista ... Näytä tuote →
Ennen nokka-akselilähteen hyväksymistä moottorin valmistajien tulee aloittaa neljä aluetta: metrologia, materiaalin jäljitettävyys, prosessin ohjaus ja erän jäljitettävyys. Käytännön tarkistuslistassa on viisi kohtaa.
Yksiosainen metrologia, materiaalitodistus, yksi kovuustesti ja keilan profiilin visuaalinen katsaus. Hyväksytään vain suunnittelun validointiin.
Tilastollinennohjaus, erätason kotarkistukset, jokaisen osan kulumistarkastus ja täydellinen jäljitettävyys sulatuksestaprosessien jauhamiseen. Tämä on moottorilinjojen vapautusehto.
Moottorien valmistajat tarvitsevat tarkkoja nokka-akseleita, koska venttiilitapahtuman tarkkuus ohjaa suoraan palamista, päästöjä ja kestävyyttä. Vain 0,5 asteen ajoituspoikkeama siirtää vääntömomenttikäyrää, ja keilan profiilivirhe 0,010 mm:n alueella muuttaa venttiilin kiihtyvyyttä ja nostimen vakautta.
Keilaprofiilin muotovirhe, joka on tarkoituksellisesti 0,010 mm tai tiukempi, on piirustuksen kriittisin arvo. Se asetusventtiilin kiihtyvyyden, istukan määrän ja venttiilin kulkuäänen. Pohjaympyrän juoksu ja tapin halkaisija on, koska ei määritettävä öljykalvon vakauden ja nopean venttiilin ripsien koostumuksen.
Lämpökäsittely muuttaa hiotun lohkon kovaksi pinnaksi, joka kestää kulutusta. Epätasainen kovuus tai kotelon syvyys aiheuttaa paikallista kulumista ja keila menettää nopeasti alkuperäisen profiilin. Induktiokarkaisu, hiiletys ja nitridointi ovat yleisiä reittejä, jotka valitaan kohdemoottorin kosketusjännityksen ja käyttöjakson mukaan.
IATF 16949:2016 on alan perusmalli autojen nokka-akselien tuotannossa. Katso tilastollista prosessinhallintaa, täydellistä materiaalin jäljitettävyyttä ja jatkuvaa parantamista koko valmistusketjussa. Toimittajan laatujärjestelmä tulee auditoida kuin sen koneistuskyky.




 闽公网安备 35018102000203 号
