Kieli

Nokka-akseli, joka mittaa 0,04 mm ilmoitetusta kokonaisvyöhykkeestä 0,03 mm:n rajan sijasta, ei vioittele kokoonpanopenkillä. Se epäonnistuu 40 000 kilometriä myöhemmin, koska keilojen nopeutettu kuluminen, ajoituskorrelaatiovikakoodi ja paluu korjaamo maksaa.
Nokka-akselin hankinta on prosessi, jossa määritellään keilan geometria, akselin mitat, materiaaliluokka ja lämpökäsittely yhdelle moottoriperheelle, minkä jälkeen toimittaja kelpuutetaan toistamaan nämä arvot dokumentoidun toleranssialueen sisällä jokaisessa erässä. Hinta ja toimitusaika tulevat merkityksellisiksi vasta, kun arvot on lukittu kirjallisesti.
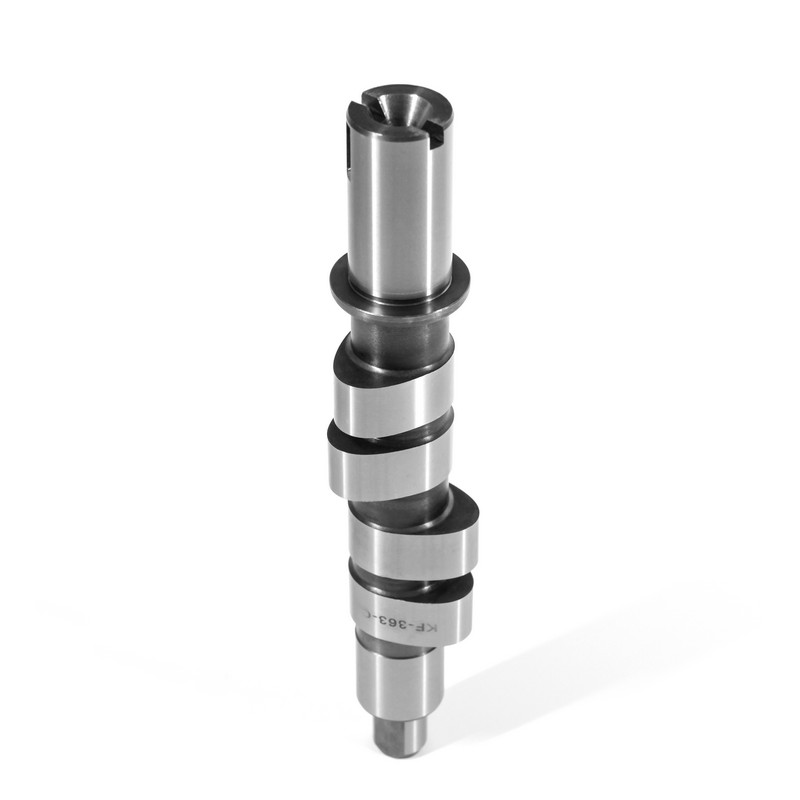
Nokka-akseli on nelitahtisen moottorin sisällä oleva pyörivä akseli, joka muuttaa kampiakselin pyörimisen ajoitetuksi venttiililiikkeeksi keilien kautta. Koska jokainen venttiilitapahtuma määräytyy keilan asennon mukaan, 0,05 mm:n poikkeama nokassa tai 1 asteen muutos keilan erotuskulmassa muuttaa sylinterin täyttöä, tyhjäkäynnin tyhjiötä ja pakokaasupäästöjä sen sijaan, että se vain lisää moottorin melua.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) on valmistanut nokka-akseleita vuodesta 1999 ja toimittaa yli 2,3 miljoonaa nokka-akselisarjaa vuodessa 22 000 neliömetrin tehtaalta Susongissa, Anqingissa. Sen luettelo sisältää yli 1 400 osanumeroa 800 auto- ja 600 moottoripyörämallista, joten alla olevat tekniset ikkunat noudattavat samoja kriteerejä, joita sen suunnittelutiimi soveltaa saapuviin ja lähteviin tarkastuksiin.
Kuusi kahdeksasta arvosta voidaan tarkistaa käsityökaluilla alle kymmenessä minuutissa: keilan nosto, kesto, keilan erotuskulma, pohjaympyrän halkaisija, tapin halkaisija ja akselin juoksu. Kovuus ja kotelon syvyys täydentävät sarjan ja vaativat kovuusmittarin mikrometrin sijaan.
Jokainen näistä arvoista kuuluu piirustukseen. Toimittaja, joka saa "saman kuin OEM", toimittaa nokka-akselin, joka sopii, ja sopiva nokka-akseli ei ole sama kuin nokka-akseli, joka säilyttää geometriansa 100 000 km:n lämpöpyöräilyn jälkeen.
| Parametri | Tyypillinen vastaanottoalue | Miksi sillä on merkitystä | Varmistustyökalu |
|---|---|---|---|
| Lobe nosto | Nimellinen plus/miinus 0,05 mm | Asettaa venttiilin noston, ilmavirran ja vääntömomenttikäyrän | Nokkamikrometri lohkon nenässä |
| Kesto 0,050 nostossa | Nimellinen plus tai miinus 2 astetta | Asettaa tehoalueen, tyhjäkäynnin tyhjiön ja päästöt | Astepyörä kellotaululla |
| Lohkojen erotuskulma | Nimellinen plus tai miinus 1 aste | Säätelee venttiilien päällekkäisyyttä ja sylinterin painetta | Nokkaprofiili tai ajoitusteline |
| Pohjaympyrän halkaisija | Nimellinen plus tai miinus 0,02 mm | Asettaa venttiilin välyksen ja hydraulisen nostimen esijännityksen | Mikrometri pohjaympyrän poikki |
| Lehden halkaisija | 0,005 - 0,025 mm ajovälys | Pitää öljynpaineen ja estää kouristuksia | Porausmittari laakeripesää vasten |
| Akselin juoksu | 0,03 mm maximum total indicated runout | Suojaa ajoituksen tarkkuutta ja laakerin käyttöikää | V-lohkot kellotaululla |
| Lohkon pinnan kovuus | 45 - 62 HRC materiaalista riippuen | Kestää nenän kolhuja ja keilan kulumista | Rockwell C, kolme pistettä per erä |
| Kotelon syvyys hiiletyissä osissa | 0,5-1,5 mm | Tasapainottaa kulutuskestävyyttä ytimen sitkeyttä vastaan | Mikrokovuus poikki leikatulla näytteellä |
Runout on arvo, joka useimmiten jätetään ostotilauksesta, ja se on nopeimmin selvitettävä: kaksi V-lohkoa ja kellotaulu vastaavat kysymykseen alle kahdessa minuutissa.
Jäähdytetty valurauta kattaa kohtalaisen nostovoimaiset henkilöauton moottorit, nodulaarinen valurauta lisää pidempiin akseleihin tarvittavaa taivutuslujuutta, ja hiiletystä taotusta teräksestä, kuten AISI 8620, tulee vakiona 12 mm:n venttiilinkorkeudessa. Materiaaliluokka seuraa siis venttiilin nostoa ja jousikuormitusta, ei ajoneuvon hintaa.
Valetut ytimet: jäähdytetty ja nodulaarinen rauta
Terässydämet: taottu ja koottu
Luettelokysymys seuraa materiaalikysymystä. Ajoneuvoperheen ja osanumeron mukaan järjestetty valikoima antaa ostajalle mahdollisuuden vahvistaa asennuksen ilman ristiinviittauksia kolmeen erilliseen venttiilisarjan käsikirjaan.
 Autojen nokka-akselit listattuna ajoneuvomerkin ja osanumeron mukaan Selaa autojen nokka-akseleita ajoneuvomerkin ja OEM-/viitenumeron mukaan auttamalla ostajia varmistamaan sopivuuden useisiin moottoriperheisiin. Näytä tuote →
Kovuus tarkistetaan keilan kärjestä, ei tappista: Rockwell C -testi kolmessa pisteessä erää kohden 45–62 HRC-ikkunaa vasten saa kiinni alikarkaistun erän ennen kuin se saavuttaa moottorin. Lehden lukemat eivät ole edustavia, koska lehdet ovat tarkoituksella pehmeämpiä kuin lohkon pinta.
Hiiletetyt nokka-akselit kulkevat kiinteässä järjestyksessä: normalisoi, karkea kone, hiile, jäähdytä, karkaise 150-200 celsiusastetta ja viimeistele jauhaminen. Karkaisulämpötila on se säätöpiste, joka on helpoin menettää, koska 30 astetta kuumassa uunissa pudotetaan pintakovuus ikkunan alle muuttamatta yhtä mittaa.
Nitraus on vaihtoehto, jossa vääristymän on pysyttävä alhaisena. 0,15–0,4 mm:n nitrattu kerros 55–60 HRC:ssä on ohuempi kuin hiiltynyt kotelo, mutta siitä ei seuraa jäähdytystä, joten akseli pysyy suorana ja tarvitsee vähemmän oikaisua lämpökäsittelyn jälkeen.
Pinnan kovuusikkuna nokka-akselin materiaalista, HRC
Palkit osoittavat kunkin ydinmateriaalin määritellyn kovuusikkunan ylärajan.
IATF 16949:2016:n mukaan nokka-akselien toimittajalla on oltava valvontasuunnitelma, PPAP-tiedosto ja lämpöerän jäljitettävyys jokaiselle lähetykselle, ja nämä kolme asiakirjaa tekevät usean miljoonan yksikön vuosituotannosta tarkastettavissa takaisin yhteen uunikuormaan.
Pyydä seuraavaa ennen kuin ensimmäinen tuotantotilaus julkaistaan:
Samat vaatimukset ovat yrityksen sisällä laadunvalvontakehys , joka noudattaa IATF 16949:2016 -standardia ja ulottuu toimittajan ympäristö- ja työstandardien mukaiseen auditointiin, joten ostaja perii auditoidun ketjun yhden sertifikaatin sijaan.
800 auton osanumeroa ja 600 moottoripyörän osanumeroa kattavat useimmat Euroopan, Aasian ja Pohjois-Amerikan korjaustarpeet, mutta moottorikoodi, ei ajoneuvomalli, on se kenttä, joka päättää, sopiiko nokka-akseli.
Euroopan kattavuus on tämän säännön selkein testi. Yksi moottorikoodi voi esiintyä kolmen mallinimen ja kahden sylinterikannen alla, joten luettelomerkintä on avattava moottoriin merkin sijaan; the Euroopan automarkkinoiden kattavuus on järjestetty juuri tällä perusteella.
Pohjois-Amerikan ja Aasian sovellukset noudattavat samaa logiikkaa, ja jokainen osanumero on sidottu tiettyyn moottoriperheeseen nimikilven sijaan.
 XS6E6250BB FORD-nokka-akselin mallikohtainen luettelomerkintä Tutustu tähän mallikohtaiseen FORD-nokka-akseliluetteloon, joka on merkitty osanumerolla XS6E6250BB, tukkumyyntiä ja OEM-toimituksia varten. Näytä tuote →
Moottoripyörien kattavuus on 600, ja ne keskittyvät yksisylinterisiin ja rinnakkais-kaksoismoottoreihin, joita käytetään Aasian, Intian ja Etelä-Amerikan markkinoilla, missä venttiiliketjun kuluminen on yleisin syy nokka-akselin vaihtoon.
 HONDA moottoripyörän nokka-akselit OEM-vaihtoon ja suorituskykyyn Selaa 52 HONDA-moottoripyörän nokka-akselin osanumeroa CB-, CG-, GL-, CBR- ja XR/CRF-malleille, joissa on OEM-vaihto- ja suorituskykyprofiilit sekä mukautetut vaihtoehdot. Näytä tuote →
Seitsemän vaihetta erottaa toimittajan, joka toimittaa sopivan nokka-akselin, sellaisesta, joka toimittaa nokka-akselin, joka edelleen mittaa kahdennenkymmenennen säiliön sisäistä toleranssia, ja järjestys on tärkeämpi kuin paperityön määrä.
Levyn nosto ja pohjaympyrän halkaisija. 0,05 mm:n virhe keilan nostossa siirtää venttiilin nostoa 0,05 mm venttiilissä, ja 0,02 mm alamittainen pohjaympyrä muuttaa hydraulisen nostimen esijännitystä riittävästi vaikuttamaan meluun ja nostimen pumppaamiseen korkeilla kierrosluvuilla.
Vakiovalusydämet vakiovaihtoon alle 12 mm:n venttiilinkorkeudessa ja terässydämet korkean nostovoiman tai rullaseuraajan sovelluksiin. Jäähdytetty valurauta 45 - 55 HRC käsittelee henkilöautojen litteät moottorit; hiiltynyt AISI 8620 58–62 HRC:ssä käsittelee sitä suuremmat kuormat.
Kolme tarkastusta kattaa suurimman osan riskeistä: V-lohkojen ulosajo 0,03 mm:n rajaa vasten, pohjaympyrän ja tapin halkaisijat mikrometrillä ja kannettava Rockwell C -lukema keilan nokan kolmessa kohdassa 45–62 HRC-ikkunaa vasten. Pyydä lämpöerätodistus vahvistaaksesi lukemat.
PPAP-tason 3 tiedosto, ohjaussuunnitelma, EN 10204 3.1 -materiaalitodistukset, kovuus- ja kotelon syvyystiedot sekä lämpöerän jäljitettävyys, joka yhdistää jokaisen kuilun uunipanokseen. IATF 16949:2016 edellyttää näiden tietueiden säilyttämistä ja esittämistä pyynnöstä, mikä tekee väitteestä mitattavissa olevan mittauksen.
Nokka-akselien hankinta on mittausharjoitus ennen ostoharjoitusta. Lukitse kahdeksan arvoa, sovita materiaali nostoa varten, tarkista keilan kovuus, niin hintaneuvotteluista tulee helppo osa.




 闽公网安备 35018102000203 号
