Kieli

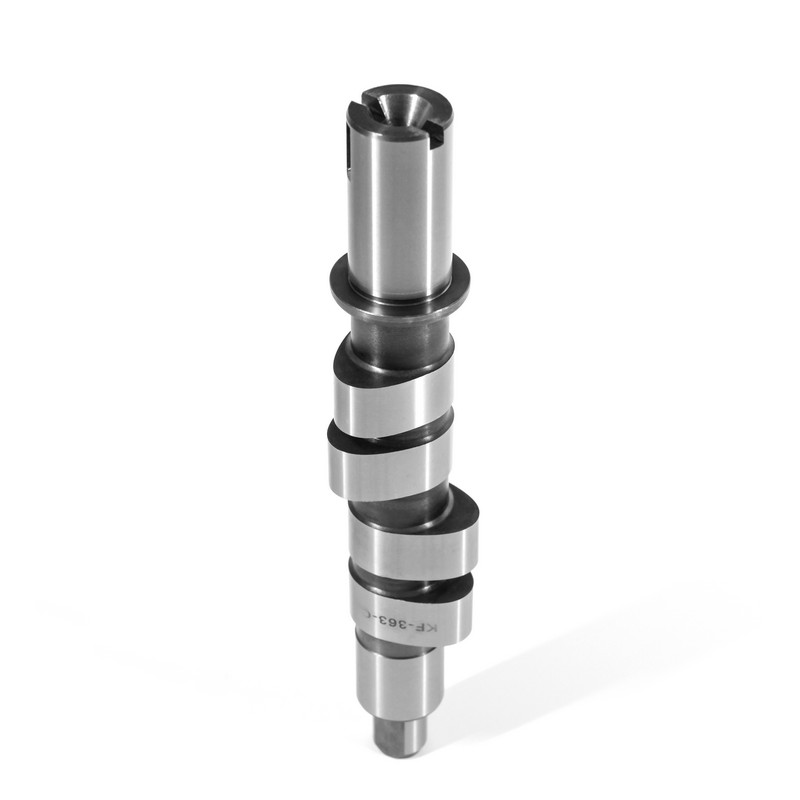
Nokka-akseli on polttomoottorin mekaaniset ajoitusaivot. Yksi tarkkuuskoneistettu akseli, jossa on munanmuotoiset keilat, päättää tarkalleen, milloin jokainen imu- ja poistoventtiili avautuu ja sulkeutuu, ja tämä päätös tapahtuu millisekunneissa. Nopeudella 6 000 rpm kukin venttiili avautuu 50 kertaa sekunnissa; kahden asteen virhe keilan vaiheistuksessa leikkaa huipputehoa noin 5-8 prosenttia ja lisää samalla polttoaineen kulutusta. Nokka-akselin materiaalin, keilan profiilin ja valmistustoleranssin valinta voi olla ero moottorin, joka käy hiljaa 200 000 mailia, ja moottorin, joka epäonnistuu 30 000 mailia, välillä.
Nokka-akseli muuntaa kampiakselin pyörimisen mekaanisesti ajoitetuksi venttiilin nousuksi, joka ohjaa jokaiseen sylinteriin tulevaa ja sieltä poistuvaa ilmavirtaa. Kampiakseli ajaa nokka-akselia jakoketjun, hihnan tai vaihteen läpi, joka on asetettu tasan puoleen kampiakselin nopeudesta. Jokaista kahta kampiakselin kierrosta kohden nokka-akseli suorittaa yhden, joten imu-, puristus-, teho- ja poistoiskut ovat aina oikeissa venttiiliasennossa. Jos synkronointi katkeaa, moottori menettää puristuksen, syttyy takaisin imuaukon kautta tai sytytyshäiriö pakoputken kautta riippuen siitä, mikä venttiilitapahtuma on siirretty.
Ydin määritelmä
Nokka-akseli on pyörivä akseli, jossa on huolellisesti hiotut keilat, jotka käynnistävät moottorin venttiileitä samassa vaiheessa männän liikkeen kanssa, mikä määrittää sekä venttiilin noston että venttiilin ajoituksen jokaiselle moottorin sylinterille.
Jokainen lohko on tarkasti muotoiltu epäkesko. Pohjaympyrässä venttiilin jousi pitää venttiilin kiinni; kun keilan korkea kylki pyörii kosketukseen, se työntää venttiilin auki. Epäkeskon muoto määrittää moottorin hengityskäyttäytymisen jokaisella kierrosluvulla. Tyhjäkäynti 800 rpm vaatii vaatimattoman noston ja varhaisen imuaukon sulkemisen; sama moottori nopeudella 6 500 rpm tarvitsee enemmän nostovoimaa ja pidemmän keston, jotta sylinteri voi täyttyä suurella ilmavirran nopeudella. Kummassakin tilassa väärä keilaprofiili tuottaa huonon tyhjäkäynnin, tasaisen tehon tai molemmat.
Venttiilin nosto, kesto ja keilan erotuskulma ovat kolme numeroa, jotka määrittelevät moottorin tehokäyrän, tyhjäkäynnin laadun ja vääntömomentin toimituksen. Nosto määrittää, kuinka pitkälle venttiili avautuu, kesto määrittää, kuinka kauan se pysyy auki kampiakselin asteina, ja keilan erotuskulma asettaa imu- ja pakokeilat toisiinsa nähden.
Venttiilin nosto säätelee aukon kokoa, jonka portti jättää tulevalle lataukselle. Korkean noston nokka tuottaa enemmän ilmaa, mutta se lisää myös venttiilin jousen tarvetta: jousen voima nousee karkeasti noston kasvun neliön kanssa, joten nokka, jossa on 0,050 enemmän nostoa, tarvitsee huomattavasti jäykemmät jouset tai venttiilisarja kelluu korkeilla kierrosluvuilla.
Kesto määrittää, mihin tehohuippu laskeutuu. 220 asteen imukesto pitää tyhjäkäynnin tasaisena ja rakentaa vahvan matalan vääntömomentin; 260 asteen kesto siirtää tehoaluetta ylöspäin ja pehmentää tyhjäkäyntiä. Keilan erotuskulma asettaa limitysikkunan poistoiskun yläkuolokohtaan, kun molemmat venttiilit ovat auki. Leveämpi LSA noin 114-116 astetta stabiloi tyhjäkäynnin tyhjiön; kapeampi LSA noin 106-108 astetta terävöittää kaasun vastetta ja huippuluokan vetoa, mutta vaatii enemmän moottorin hallinnan kalibrointia.
OEM-nokka-akselin ajoitus on spesifikaatio, ei ehdotus. Tuotantomoottoreiden keilan asennon toleranssit ovat tyypillisesti 1-2 astetta; ikkunan ylittäminen vähentää tehoa, lisää päästöjä ja aiheuttaa ajettavuusongelmia kentällä.
Jäähdytetty valurauta on tuotannon nokka-akseleiden työhevosmateriaali; nodulaarinen valurauta hallitsee kuorma-auto- ja dieselkäyttöä, ja taottu teräs on varattu korkeimpiin venttiilikoneistokuormiin. Jokaisella materiaaliperheellä on selkeä tasapaino kustannusten, kovuuden ja väsymislujuuden välillä, ja jokaista materiaalia käsitellään eri tavalla valmistuksen aikana.
| Materiaali | Pinnan kovuus | Kulutuskestävyys | Yksikkökohtainen hinta | Tyypilliset sovellukset |
| Jäähdytetty valurauta | 50-55 HRC | Erittäin hyvä | Matala | Katuauto, moottoripyörä |
| Nodulaarinen valurauta | 44-52 HRC | Hyvä | Kohtalainen | Kuorma-auto, diesel |
| Taottu teräs | 55-60 HRC | Erinomainen | Korkea | Suorituskyky, tehostettu |
Pinnan kovuus kertoo vain osan tarinasta; kovettuneen kerroksen syvyys ja kovuusgradientti ytimeen määräävät, selviääkö lohko toistuvasta korkean kosketuspaineen kosketuksesta. Työntötankovaunujen keilan ja nostimen väliset kosketuspaineet voivat ylittää 700 MPa, minkä vuoksi valmistajat luottavat jäähdytettyyn valurautaan, jossa on runsaasti kovametallipinta, tai induktiokarkaistua terästä. Kun nokka-akselin valmistaja ohittaa, lyhentää tai epätasaisesti soveltaa lämpökäsittelyä - karkaisua, hiiletystä tai karkaisua - osa voi näyttää oikealta asennettuna ja silti epäonnistua varhain keilan halkeilun vuoksi. Lämpökäsittelyssä suuri osa nokka-akselin laadusta todella valmistetaan.
Nokka-akselin ja venttiilien välinen etäisyys määrittelee venttiilisarjan sijoittelun, ja kukin järjestely käsittelee kustannuksia, pakkausta ja kierroslukua eri tavalla. Yläventtiilin (OHV) moottori pitää yhden nokka-akselin moottorilohkossa; yläpuolisissa nokkarakenteissa yksi tai kaksi nokka-akselia asetetaan sylinterinkanteen.
Yksi nokka-akseli lohkossa toimii nostimien, työntötankojen ja vipuvarsien kautta. Asettelu on kompakti ja halpa, vahvalla alhaisilla kierroksilla vääntömomentilla, mutta työntötangon massa rajoittaa ohjattua venttiilin toimintaa noin 6 000-6 500 rpm yläpuolella.
Kaksi nokka-akselia per sylinterikansi ohjaa venttiilejä suoraan. Venttiilisarjan massa on minimaalinen, mikä mahdollistaa suurimmat turvalliset moottorin nopeudet ja tekee säädettävästä venttiilin ajoituksesta helppoa. Enemmän osia, korkeammat valmistuskustannukset, tiukemmat päiväkirjatoleranssit.
SOHC sijaitsee näiden kahden välissä: yksi nokka-akseli per pää, joka vaikuttaa venttiileihin suoraan tai lyhyiden keinuvipujen kautta. Se on vähemmän monimutkainen kuin DOHC ja mahdollistaa hyvän ilmavirran, mutta muuttuva ajoitus rajoittuu yhden nokan vaiheistamiseen. Käytännössä DOHC-päät asettavat suurimman vaatimuksen nokka-akselin tappien tarkkuudelle, koska akseli pyörii moottorin nopeudella pitkissä, kapeissa laakeritapeissa.
Vaihtopäätös alkaa aina alkuperäisen keilan geometrian sovittamisesta pään valuun. KORBOR kattaa yli 800 auto- ja 600 moottoripyörän nokka-akselimallia, joten tämän päätöksen tuotepohja on laaja. Ostajat voivat tehdä hakuja suoraan autojen nokka-akselien luettelo ja moottoripyörän nokka-akselien luettelo , joka kattaa OHV-, SOHC- ja DOHC-versiot tärkeimmissä moottoriperheissä.
 Mukautetut OEM/ODM-moottoripyörän nokka-akselien valmistajat, toimittajat Olemme Kiinan mukautettuja OEM / ODM-moottoripyörän nokka-akselin valmistajia, toimittajia ja tehdas, ANHUI KORBOR tarjoaa mukautetun moottoripyörän nokka-akselin ja L... Näytä tuote →
 Räätälöidyt tyhjät auton nokka-akselien valmistajat, toimittajat Koska Kiinan mukautetun tyhjän auton nokka-akselin valmistajat, toimittajat ja tehtaat, KORBOR tarjoaa OEM / ODM jäähdytettyä valurautaista nokka-akselia, nodulaarista ... Näytä tuote →
Keilan nostotoleranssi, laakerin vääntö ja karkaistu syvyys ovat kolme mittausta, jotka erottavat 200 000 mailia hiljaa kulkevan nokka-akselin ennenaikaisesti vikaantuvasta nokka-akselista. Tuotantonokka-akselin keilan nosto pidetään normaalisti 0,025 mm:n (0,001 tuuman) tarkkuudella piirustuksessa; tappien ulostuloa säädetään tyypillisesti alle 0,02 mm:n. Huono lopputulos siirtää venttiilin ajoitusta keikasta toiseen, mikä näkyy karkeana tyhjäkäynninä ennen kuin siitä tulee vakava vika. Perusympyrän on myös oltava täysin samankeskinen tappiakselin kanssa; keskustasta poikkeava pohjaympyrä muuttaa kunkin sylinterin staattista venttiilin välystä ja luo klassisen yhden meluisan sylinterin valituksen.
KORBORin laatujärjestelmä noudattaa IATF 16949:2016 -standardia ja nollavika-filosofiaa sovelletaan jokaisessa tuotantovaiheessa. Yrityksellä on 22 000 neliömetrin tehdas, joka toimittaa yli 2,3 miljoonaa nokka-akselia vuodessa ja se pyörittää koko valmistusketjua aihiovalusta lämpökäsittelyyn ja viimeistelyhiontaan.
Erien välinen johdonmukaisuus on se käytännön hyöty, joka on tärkein moottorinrakentajille ja jälkimarkkinoiden jakelijoille. Vaihdettavan nokka-akselin on toistettava tarkasti alkuperäisen laitteen hiontaspesifikaatio; jos keilan kyljen säde vaihtelee, jos pohjaympyrä ei ole pyöreä tai jos kovettumissyvyys poikkeaa, moottori ei pidä suunniteltua venttiilin ajoitusta. Omistautunut nokka-akselien valmistaja, joka on keskittynyt tähän yksittäiseen komponenttiin sen perustamisesta vuonna 1999 lähtien - KORBOR perustettiin vain nokka-akseleita varten - on sijoitettu eri tavalla kuin yleinen konepaja. Sen yrityksen historia ja valmistustausta selittää, miksi insinööritiimi pitää nokka-akseleita erikoisuutena eikä sivutuotteena.
Insinöörin ostajille, jotka arvioivat potentiaalista toimittajaa, tärkeät asiakirjat ovat yksinkertaisia: keilaprofiilin mittausraportit, kovuuden varmennustietueet, ulosajotestitiedot ja jäljitettävä prosessi valimosta lopputarkastukseen. Jokaisen vakavan nokka-akselin valmistajan pitäisi pystyä tuottamaan nämä asiakirjat. Toimittajat, jotka myös hallitsevat valua talon sisällä dokumentoitu laadunhallintajärjestelmä , tuottaa saman geometrian ja kovuuden eristä toiseen, mikä pitää moottorin tehokäyrän vakaana koko tuotantoajon ajan.
Kuusi klassista merkkiä viallisesta nokka-akselista ovat venttiilin tikittely, epätasainen tyhjäkäynti, heikko vääntömomentti, huono polttoainetalous, kuorman sytytyshäiriöt ja metallihiukkaset öljyssä. Mikään näistä oireista ei ole ainutlaatuinen nokka-akselille, joten diagnoosi tulee aloittaa keilan tarkastuksella automaattisen osien vaihdon sijaan.
Asennusta edeltävä tarkistus
Suoruustarkastus on hyödyllisin asennusta edeltävä tarkastus. Nokka-akseli, joka on taivutettu 0,05 mm, uuristaa akselinsa ja voi väsyttää sylinterinkannen kiinnikkeitä ajan myötä. Tarkistetaan akselia pyörimissuora v-lohkokiinnitysten ennen asennusta estää suuren osan ennenaikaisista venttiilisarjan vioista.
Uudelleenhionta on mahdollista, kun ydin pysyy suorana ja lohkon pinnan alla jää riittävästi kovettunutta materiaalia. Suorituskykyisten moottorien rakentajat rutiininomaisesti pahentavat tässä tilanteessa. Vakiovaihtoon uusi nokka-akseli on turvallisempi valinta, koska hionta poistaa osan kovettunutta kerrosta ja alentaa pitkäaikaista kulutuskestävyyttä.
Oikein voideltussa moottorissa, jossa on alkuperäiset venttiilijouset ja ehjä jakoketju, jäähdytetty valurautainen nokka-akseli kestää normaalisti 150 000 - 250 000 mailia. Varhainen vika ennen 100 000 mailia johtuu melkein aina riittämättömästä sisäänajovoitelusta, romahtaneesta nostimesta tai saastuneesta öljystä, eikä itse materiaalista.
Kolme hallitsevaa syytä ovat huono voitelu käynnistyksen yhteydessä, liiallinen venttiilin jousen paine ja saastunut öljy. Keilan ja nostimen väliin jääneet kovat hiukkaset toimivat kuin läppäysmassa ja hiovat pois kovettunutta pintaa. Tästä syystä öljynsuodattimen kunto on yksi ensimmäisistä tarkastetuista asioista nokka-akselin vikojen tutkimuksessa.
Kampiakseli muuntaa palamispaineen pyöriväksi vääntömomentiksi ja ajaa nokka-akselia jakoketjun tai hammaspyöräsarjan läpi. Nokka-akseli ohjaa vain venttiilitapahtumia, eikä sillä ole polttokuormaa. Taivutettu kampiakseli tuottaa tärinää ja matalaa öljynpainetta, kun taas kulunut nokka-akseli muuttaa ilmavirtausta ja venttiilien ajoitusta; nämä kaksi epäonnistuvat hyvin erilaisilla oiresarjoilla.




 闽公网安备 35018102000203 号
