Kieli

Nokka-akselierä, joka poikkeaa 0,02 mm keilan kyljessä PPAP-hyväksynnän jälkeen, ei ole rutiinilaatuinen ilmoitus – se on tuotannon pysäytys, jakoketjun uusintatyö ja kuusinumeroinen takuu.
Hankintatiimit ryhtyvät harvoin ostamaan riskiä. Mutta kun nokka-akseli hankitaan pelkällä kappalehinnalla, ohjelmaa suojaavat tekijät – tulostuksen hallinta, metallurginen vakaus, prosessin kyky ja toimitussyvyys – ovat juuri ne tekijät, joista neuvotellaan. Anhui KORBOR Machinery Co., Ltd. (KORBOR) on valmistanut nokka-akseleita yksinomaan vuodesta 1999 lähtien, ja nykyään se toimittaa yli 2,3 miljoonaa nokka-akselisarjaa vuodessa 22 000 neliömetrin konepajasta Anqingissa, Kiinassa. Alla oleva päätöskehys on se, jota KORBOR soveltaa OEM-ostajien kanssa, jotka odottavat osan pysyvän samanlaisena moottoriohjelman käyttöiän ajan.
Ydin määritelmä
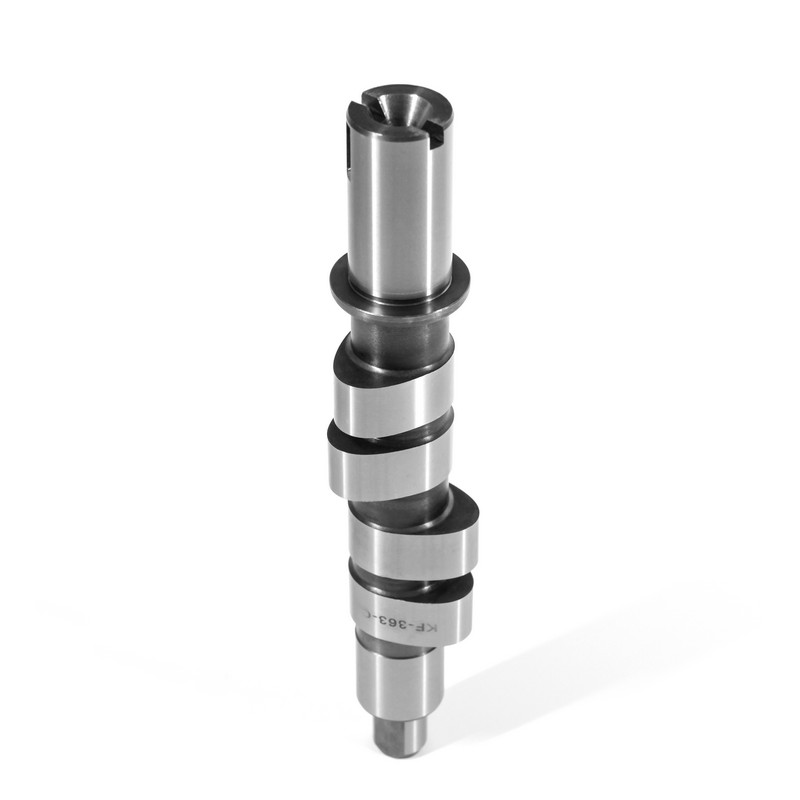
Nokka-akseli on moottorin osa, joka ohjaa venttiilin nostoa, kestoa ja ajoitusta. Jokainen venttiilisarjan tapahtuma on lukittu sen keilojen tarkkuusgeometriaan ja kulkupintojen kovuuteen, minkä vuoksi nokka-akselin hankinta on metallurginen päätös yhtä lailla kuin koneistus.
Tekninen tuloste on tärkein asiakirja nokka-akselin hankinnassa; toimittaja, joka ei pysty pitämään painoa peräkkäisten tuotantoerien välillä, epäonnistuu joka toinen kelpuutus vaiheittain.
Nokka-akselin keilat toimivat keskitetyssä kosketusjännityksessä keilan ja seuraajan välillä, joten OEM-tulosteet yhdistävät mittarajoitukset metallurgisiin vaatimuksiin. Pitkäaikaisen toimitussopimuksen vähimmäisvaatimukset ovat:
Toimittaja, jolla on laaja kirjasto hyväksi havaittuja tulosteita, vähentää ensimmäisen valmistuskerran riskiä. KORBORilla on yli 800 auton nokka-akselimallia ja 600 moottoripyörän nokka-akselimallia – yli 1 400 varmennettua tulostetta aktiivisessa tuotannossa – joten moottorisi tarvitsema geometria on todennäköisesti hallittu prosessi eikä kehitysprojekti. Esimerkiksi Fordin nokka-akselisovellusta ohjataan tulosteella, joka määrittelee jokaisen keilan ja tapin ominaisuudet ennen ensimmäisen näytteen leikkaamista.
 Ford 9L3Z6250C nokka-akselikokoonpano 5,4 litran 3-venttiilisille V8-moottoreille Tämä Fordin 5.4L 3V V8-moottoreille tarkoitettu OE-nokka-akseli on todistettu, hallittu tulos aktiivisessa tuotannossa, mikä vähentää ensimmäisen valmistuskerran riskiä. Sen karkaistu teräs ja CNC-koneistetut keilat tukevat luotettavaa venttiilin ajoitusta ja kestävyyttä. Näytä tuote →
Materiaalivalinnat ja talon sisäinen lämpökäsittely määräävät, kestääkö nokka-akseli koko ohjelman vai tuleeko siitä toistuva takuutuote – ulkoistetut aihiot tekevät metallurgiasta toimitusriskin, jota lopputarkastus ei pysty hallitsemaan.
Tuotannon nokka-akselit jakautuvat käytännössä kolmeen tapaan. Jäähdytetty valurauta tarjoaa kovan, kulutusta kestävän keilan pinnan edulliseen hintaan. Nodulaarinen valurauta lisää sitkeyttä diesel- ja hyötyajoneuvojen kuormille. Hiiletetty seosteräs kantaa suurimmat kosketuskuormat turboahdistetuissa bensiinimoottoreissa.
| Materiaali | Lohen kovuus | Tyypillinen sovellus | Päätoimitusriski |
| Jäähdytetty valurauta | 45-55 HRC | Sisääntulon matkustajamoottorit | Jäähdytyssyvyyden johdonmukaisuus |
| Nodulaarinen valurauta | 40-48 HRC | Diesel- ja hyötyajoneuvot | Nodulaarisuus ja perliittitaso |
| Hiiletetty seosteräs | 58-62 HRC | Turboahdetut bensiinimoottorit | Hiiletyssyvyyden tasaisuus |
Hankintatesti on, hallitseeko toimittaja aihiota. Jos valu ja lämpökäsittely tehdään alihankintana, kovuuden poikkeama ja vääntyminen havaitaan vasta koneistuksen jälkeen, kun romun hinta on jo lukittu. KORBOR käyttää yhden luukun ketjua aihiovalusta valmiiseen nokka-akseliin ja käyttää sisäisesti karkaisua, hiiletystä ja karkaisua kovuuden stabiloimiseksi ja muodonmuutosten minimoimiseksi. Volkswagen-sovellus, joka vaatii syvää kotelon kovuutta, on tyypillinen tapaus, jossa sisäinen lämpökäsittelyn ohjaus pitää tulosteen volyymin saavutettavissa.
 KORBOR 032109101AG Nokka-akseli talon sisäisellä lämpökäsittelyllä Tämä autojen nokka-akseli hyötyy KORBORin sisäisestä valusta, karkaisusta, hiiletyksestä ja karkaisusta, mikä varmistaa vakaan kovuuden ja minimaalisen vääristymän. Se osoittaa yhden luukun metallurgisen ohjauksen, joka mahdollistaa vaativien moottorin osien volyymituotannon. Näytä tuote →
Jos nokka-akselin toimittaja ei pysty esittämään lämpökäsittelyuunien kirjauksia, joissa on vastaava erän jäljitettävyys, sertifioidun osan metallurgiaa ei voida varmistaa. Käsittele sitä hylkäävänä erona.
Pitkäaikaista OEM-toimitusta ylläpitää IATF 16949 -laatujärjestelmä, jossa on prosessinaikainen valvonta – ei laivatelakan lopputarkastuksella.
KORBOR noudattaa IATF 16949:2016 -standardia nollavika-tuotantofilosofialla ja soveltaa monikerroksista laadunvalvontaa joka vaiheessa, jotta jokainen erä tuottaa saman mitta- ja metallurgisen tuloksen. KORBOR on täynnä laadunvarmistusprosessi kattaa aihion valun, koneistuksen, lämpökäsittelyn ja loppumittauksen. Kun auditoit nokka-akselin toimittajaa, laatujärjestelmän tulee osoittaa:
"Viimeiset 12 kuukautta SPC-kaavioita erottavat aidon valmistajan kaupankäyntipöydästä. Toinen tuottaa tiedot, toinen ei."
OEM-pyyntöjen toimitusvarmuus johtuu asennetusta kapasiteetista, integroidusta tuotantosyvyydestä ja dokumentoidusta toimitusmäärästä – se ei ole kaupallisessa katsauksessa annettu lupaus.
KORBORilla on 28 000 neliömetrin työmaa, jossa on 22 000 neliömetrin työpaja, joka tukee monivuotisia aikatauluja ilman yhden rivin haurautta. Sen tuotantokapasiteettia sen rekisteröity pääoma on 11 miljoonaa RMB ja kokonaisinvestointi yli 100 miljoonaa RMB, ja vuotuiset toimitukset ylittävät 2,3 miljoonaa sarjaa.
OEM-ostajien kannalta tällä syvyydellä on merkitystä, koska asiantuntija, joka tekee omat aihiot ja suorittaa oman lämpökäsittelynsä, pystyy vaimentamaan aikataulupaineen ilman metallurgisen riskin painamista asiakkaalle. Jatkuvat ohjelmat – mukaan lukien KORBORin valmistama Nissan-nokka-akseliperhe – riippuvat tällaisesta vakaasta kapasiteetista.
 KORBOR 130209419R Nokka-akseli jatkuvaan tuotantoon Tämä Nissan-perheen nokka-akseli edustaa vakaata kapasiteettia, joka perustuu sisäiseen aihion valmistukseen ja lämpökäsittelyyn, ja se vaimentaa aikataulun mukaista painetta siirtämättä metallurgista riskiä. Luotettavat erät auttavat välttämään linjapysähdyksiä ja takuuvaatimuksia ohjelman elinkaaren aikana. Näytä tuote →
Nokka-akselin toimittajan todelliset kustannukset ovat kappalehinnan, saapuvan tarkastuksen, linjapysähdysten, takuuvaatimusten ja rahdin nopeuttamisen summa ohjelman elinkaaren aikana; alhainen yksikkökohtainen hinta ei kestä yhtäkään moottorilinjan seisokkia.
Suuren volyymin moottorikokoonpanossa yksi nokka-akselierä, jossa on mittapoikkeama, pysäyttää linjan lajittelua, uudelleentyöstämistä tai uudelleenjärjestämistä varten. Alla oleva jakauma heijastaa tyypillisiä tuotannon nokka-akselien auditoinneissa löydettyjä syitä – prosessin ajautuminen ja metallurgia hallitsevat, eivät logistiset virheet.
Kun vertailet nokka-akselien toimittajia, punnita alla olevat mitat – pätevän asiantuntijan tulisi menestyä edullisemmin kauppiaita paremmin jokaisella rivillä paitsi yksikköhintaa.
| Kustannusulottuvuus | Transaktiotoimittaja | OEM-pätevä asiantuntija |
| Tuleva tarkastus | Säännöllinen lajittelu ja uudelleenmittaus | Ohita erä tai alennettu tarkastus |
| Linjapysähdysvalotus | Toistuva mittapoikkeama erien välillä | Vakaa Cpk lohkoissa ja lehdissä |
| Takuuriski | Kovuuden vaihtelu without furnace records | Jäljitettävät erätason lämpökäsittelytiedot |
| Tekninen tuki | Reaktiivinen ja rajoitettu | Hakemuksen tarkistus ennen PPAP:ta |
Omistuskustannukset yhteensä
Omistuskustannukset yhteensä (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Toistettavissa oleva kelpuutusprosessi poistaa toimittajan retoriikan päätöksestä – jokainen alla oleva vaihe sulkee yhden tietyn toimitusriskin.
KORBOR tukee tätä kelpoisuuspolkua dokumentoiduilla prosessitiedoilla, tuotantokapasiteetin arvioinneilla ja PPAP-näytteillä 1 400 mallikirjastossaan.
Tulosta vaatimustenmukaisuus toistuvassa tuotannossa. Geometrialla, kovuudella ja erän koostumuksella on enemmän merkitystä kuin kappalehinnalla, koska viallinen nokka-akseli aiheuttaa linjapysähdyksiä ja moottorin takuukustannuksia, jotka ylittävät reilusti kaikki sovitut säästöt.
Pitkäaikaiseen OEM-toimitukseen kyllä. Talon sisäinen aihiovalu ja lämpökäsittely pitävät jäähdytyssyvyyden, hiiltymissyvyyden ja lopullisen kovuuden suoraan hallinnassa. Erätason uunitiedot jäljitettävyyden takaamiseksi.
Tarkista kahdentoista kuukauden SPC-kaaviot, vaadi CMM-raportit ja kovuustiedot kolmelta peräkkäiseltä PPAP-erältä ja auditoi materiaalitodistukset valulinjaa syöttäviltä valimoilta.
Odota integroidun tuotannon asiantuntijan sitoutuvan monivuotisiin aikatauluihin. Esimerkiksi KORBOR toimittaa yli 2,3 miljoonaa sarjaa vuodessa 22 000 neliömetrin tuotantotiloista 28 000 neliömetrin toimipaikalla.




 闽公网安备 35018102000203 号
